结束带是捆扎和保护线束的带状工具,常见有卷式和扣式两种,广泛用于电线整理和纸箱打包。那么,下面
结束带厂家小编说明一下结束带在捆扎过程中避免断掉的技巧:
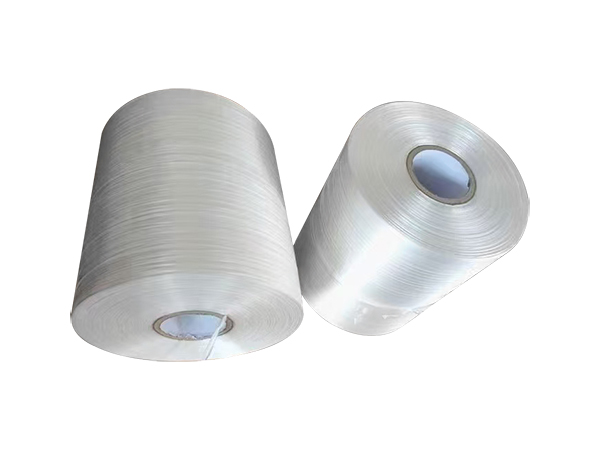
一、捆扎工艺(容易断的主要原因)
1. **不要超张力硬拉**
结束带本身有弹性,张力调太大直接拉断;软货(纸箱、纸板)不需要很紧,调到不松动即可;硬重物、棱角件优先降张力,不要一味收紧。
2. **尖角、棱角一定要护角**
铁皮、木方、硬纸箱棱角,收紧时相当于刀刃割带子,**加纸护角、塑料护边**;带子避开直角棱,尽量放在平缓面。
3. **捆扎位置避开裂缝、凸起、毛刺**
工件表面毛刺、焊疤、钉头会像小刀一样割破带身,受力后从割口断开。
4. **一条带子不要跨太多高低落差**
高低差大,受力集中在弯折点,容易从折痕处断裂;可以分两道捆。
5. **手工打结:不要在同一个位置反复折死折**
死折位置材料已经微裂,受力就断;打结位置避开受力主段,不要猛扭带子。
二、束带机(全自动 / 半自动结束带机)专项
1. **张力由大到小慢慢试**
张力旋钮不要一次性调大;同规格带子换批次也要重新试张力,再生料带子拉力会差很多。
2. **检查整条送带路径有没有毛刺**
导带槽、鸟嘴、压轮、通道边缘有毛刺、缺口,会持续刮伤带子;用细砂纸打磨光滑,清理积屑、胶垢。
3. **烫头温度、熔接时间匹配**
温度太高:熔接处烫脆、一拉就断;温度太低:熔合不牢,接头直接拉开;烫头脏、积碳也会熔接不良,定期清理烫头垢。
4. **切刀、中刀间隙正常**
刀口钝、间隙不对,不是整齐切断,而是撕裂,断口带拉丝,强度大幅下降;钝刀及时磨或者更换。
5. **鸟嘴开合间隙、吐带长度**
鸟嘴闭合太紧夹伤带身;尾巴留太短,接头受力点薄弱;一般尾长≥25mm 更稳。
6. **带子规格和机器匹配**
宽度、厚度不对,送带偏斜、受力不均,单侧受力断裂;全自动机优先用**机用一级结束带,不要混手工差料**,带子内部有接头的盘卷直接淘汰,接头位置必断抖音百科。
三、带子选型、存放(隐性断带根源)
1. **区分材质:PE 结束带柔软、抗折好;PP 偏硬,低温下变脆**
低温车间、冬天优先 PE;PP 在低温环境很容易一拉就断。
2. **拒收:带身有裂口、压痕、折伤、厚薄不均、盘内自带接头**
一卷带子里面有接头,走到接头位置大概率断带。
3. **存放避光、避高温、不长期冷冻**
紫外线暴晒会快速老化变脆;靠近热源(烘箱、焊机)的带子提前老化;不要露天堆放。
4. **重载、长途运输:选加厚、全新料带子;再生料只适合轻捆**
再生料杂质多、拉力不稳定,同样张力更容易断。
四、操作习惯
1. 穿带时带子理顺,不要扭麻花、拧转;扭带后受力集中,极易断。
2. 捆扎前先看带子有没有被刮伤、压痕,有伤痕的截掉再用。
3. 不要在带子上叠加冲击载荷,跌落、抛货会瞬间拉断。
4. 潮湿、有切削液的环境:带子容易打滑,同时加速老化,尽量干燥后再捆。
五、快速判断断带位置,定位问题
- 熔接位置断:烫头温度 / 时间不对、烫头脏、张力过大
- 带子中间、棱边位置断:尖角无护角、通道毛刺刮伤、带子扭折
- 送带途中就断:导带轨毛刺、送带轮压太紧、带子本身差
- 冷天才容易断:PP 材质低温脆化,换 PE
 申信包装设备Shenxin Packaging Equipment



 手机网站