PE捆绑机(鸟嘴式 PE 结束带捆扎机)质量判断方法核心判断逻辑:机架刚性、打结总成(鸟嘴组件)、传动离合、电机、加工装配精度、配件耐用度;这款机器故障率 90% 都集中在鸟嘴、凸轮离合、送带压轮这几块。注意:市场分两类,一类普通家用小作坊款,一类工厂流水线款;同样外观,内部差异巨大。那么,下面
PE捆绑机批发小编介绍一下:
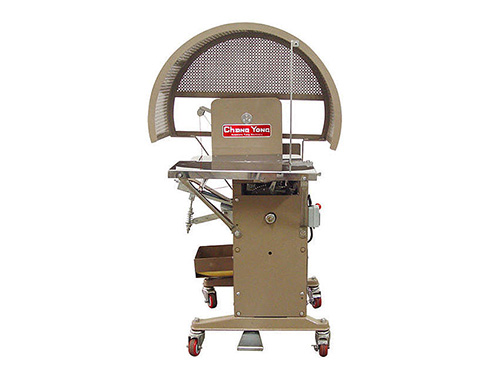
一、先看机架、机身刚性(基础)
1. **板材厚度**
- 差机:机架薄板 1.2mm 甚至更薄,铁皮单薄;捆扎时机身抖动、台面晃,长期使用螺丝松、相位跑位,频繁打不好结。
- 好机:机架≥2.0mm 冷轧钢板,关键承重部位有加筋、加强板;台面按压无明显晃动,整机偏重。
2. **焊接 & 烤漆**
差:点焊、焊疤粗糙、虚焊;喷漆薄,容易掉漆生锈。
好:满焊、焊后打磨;静电喷塑(不是普通喷漆),漆面附着力强,耐车间粉尘、轻微磕碰。
3. 底座:是否带配重块;轻飘的机器,捆扎冲击容易移位。
二、重中之重:鸟嘴打结总成(核心,好坏分水岭)
鸟嘴(鹰嘴、勾线嘴)是易损件,也是贵的配件,直接决定能不能稳定打结、结牢不脱。
1. **材质**
✅ 优质:**铬钒钢 / 高碳钢淬火,表面发黑 / 渗碳处理**,耐磨、不容易起毛刺;
❌ 劣质:普通 45# 钢不淬火,用几百次勾齿磨圆、勾不住带子,打结松散、一拉就开,磨损很快。
2. 加工精度
- 看咬合间隙:闭合均匀,左右不偏;张开、闭合动作顺滑,无卡滞、无撞击异响;
- 勾齿:齿形清晰、无毛刺;齿如果圆角很大,就是没淬火或者加工差;
- 配套切刀:切刀刀口平整,切带干脆,不拉丝、不拖带。
3. 测试空动作:连续空踩 20~30 次,观察:
鸟嘴勾线、收带、打结、切带、脱扣每个步骤时序顺畅,没有 “卡一下、顿一下”;
劣质机凸轮装配差,偶尔能打结、偶尔脱扣,故障随机出现,很难调。
三、传动、凸轮、离合机构(隐藏在内部,容易偷工)
1. 凸轮:
好:45# 钢淬火、表面抛光,槽光滑;
差:普通铸铁凸轮,槽粗糙,磨损快,相位很快跑偏(打结动作错乱)。
2. 离合结构(非常关键)
PE 捆扎机大多是**摩擦离合 / 电磁离合**:
- 优质电磁离合:吸合干脆、无打滑,松紧调节稳定,长时间连续工作不发热、不丢步;
- 劣质摩擦离合:摩擦片薄,连续捆几十包就打滑,捆紧力忽大忽小,带子时紧时松;
3. 齿轮、摆臂:
看有没有铜套 / 含油轴套;差机直接铁对铁干磨,很快间隙变大、动作跑偏;好机转动间隙小、无旷量。
简单测试:连续不间断捆 30–50 捆,看会不会越打越松、出现乱结。
四、电机判断
1. 电机类型:
好:纯铜线电机,功率足,温升低;连续工作半小时,外壳只是微温;
差:铝线电机,功率虚标,连续工作发热明显,热了之后力矩不足、打滑、断带;
2. 听声音:正常运转是平稳低频声;劣质电机有刺耳啸叫、抖动杂音。
不要只看铭牌功率,很多虚标;直接连续负载测试准。
五、送带、压紧轮组件
1. 压轮胶圈:
✅ 优质:耐油耐磨丁腈橡胶,弹性持久,摩擦力稳定;
❌ 劣质:普通再生橡胶,用一段时间硬化、掉粉、打滑,送带不到位、收带无力。
2. 压轮间隙调节结构:调节螺杆厚实,弹簧弹力稳定;
差机弹簧很细,疲劳快,用不久压紧力衰减。
六、装配、公差与细节
1. 所有转轴、摆臂:旷量很小;用手晃动,没有明显框量;旷量大 = 后期动作偏移、打结不良。
2. 走线:线束规整,带线卡、护套;差机线乱、直接裸线,车间粉尘容易短路。
3. 调节结构:捆紧力调节、凸轮相位调节,刻度清晰、锁紧螺丝可靠;劣质机调好之后震动就跑位。
4. 护罩:齐全,钣金护罩厚实;无护罩、薄塑料罩属于减配,不安全。
七、试机实测验收(买机现场必做,有效)
准备一卷常规 35# 全新料 PE 结束带,做下面 4 项测试:
1. 连续试捆 50 次:
要求:打结成功率≥98%,极少脱结;结是标准活结,拉力均匀,不会轻轻一扯就散。
2. 捆紧力调节测试:从松到紧多档调节,调节响应灵敏;调到合适拉力不打滑、不无故断线。
3. 长时间连续负载:连续工作 10 分钟,摸电机、离合、鸟嘴位置,异常高温直接 pass。
4. 看边缘:带子切口整齐,不拉丝;不会出现带子卡在鸟嘴吐不出来。
坑点:新机出厂调试好了看着很稳,用 1~2 周磨损后原形毕露;**淬火件才耐用,没淬火的鸟嘴是zui大套路**。
八、配件、售后与成本侧面判断
1. 易损件(鸟嘴总成、压轮胶、切刀、凸轮)是否单独有售;很多低价杂牌后期买不到配件,机器等于报废。
2. 质保:正常靠谱机型质保半年~1 年;只保 1–3 个月基本是小作坊货。
3. 不要单纯比价:
同样外形,差价主要差在:鸟嘴是否淬火、离合类型、电机铜铝、机架板材、凸轮材质。低价款大概率鸟嘴不淬火、铝线电机、薄板机架。
 申信包装设备Shenxin Packaging Equipment



 手机网站