PE捆绑机(鸟嘴机)带子打滑、捆不紧排查现象:送带轮空转、带子原地打滑;打包完成一拉就松;拉力不足。PE捆绑机按从简单到复杂顺序排查,80% 故障是脏污、张力弹簧、耗材问题,不用直接拆鸟嘴总成。具体如下:
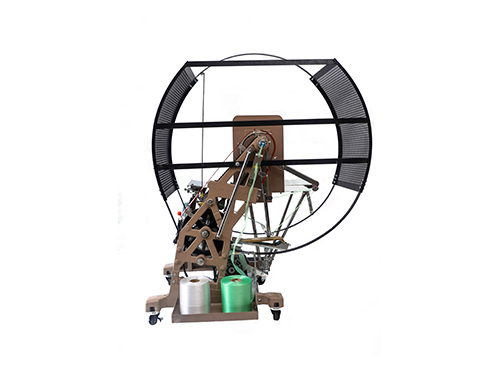
一:清理送带轮(滚花拉紧轮)【优先检查】
1. 打开机头护罩,看送带滚花轮 + 压带片:纸屑、PE 粉末、油污填满轮齿,摩擦力直接失效,轮子空转打滑。
2. 处理:毛刷 + 压缩空气吹扫,酒精擦拭轮面;把凹槽内的带屑清理干净。
3. 判断磨损:滚花纹路磨平、表面光滑 → 轮子报废,直接更换滚花送带轮(常见易损件)。
二:调节压带弹簧(压力不足)
送带轮上方压簧提供夹持力,弹簧疲劳变软,夹不紧带子。
1. 微调弹簧调节螺丝,小幅拧紧增加压合力,不要一次性拧死;边调边试,太紧会拉断带子。
2. 弹簧老化、弹力衰减 → 直接更换同规格张力弹簧。
原理:弹簧压力决定送带轮对 PE 结束带的夹持摩擦力。
三:检查 PE 结束带耗材(很多人忽略)
1. 带子规格不对:宽度偏窄 / 厚度太薄,和机器导轮间隙过大,夹持不稳;确认带子符合机型(常规 18/22/25mm)。
2. 再生料劣质 PE 带:材质偏软、表面析出滑粉、拉伸率过大,拉紧后回弹松弛。换成全新料 PE 结束带。
3. 带子受潮、变形扭曲、接头凸起,穿过轮组时打滑;带盘刹车过松,放带飘带,张力不稳定。
✅调整带盘制动器,让料盘转动有轻微阻力,不能自由惯性飞转。
四:检查导带通道、导带片间隙
1. 导带槽有毛刺、积屑,带子在路径里偏移,没有完全卡在送带轮齿面,局部打滑。
2. 导带片间隙过大,带子左右晃动;微调导片,间隙略大于带子厚度即可,不要卡死。
3. 带子穿带错误,路径跑偏,重新按说明书穿带。
五:鸟嘴打结机构检查(拉力到位但结松脱)
区分两种情况:
- 拉紧时打滑(轮空转):前面送带轮 / 弹簧问题
- 拉紧动作正常,打完活结一拉就松:鸟嘴勾爪磨损、间隙变大,活结没勾牢
1. 清理鸟嘴凸轮、勾爪上塑料碎屑;
2. 检查勾爪有无磨损、崩口;爪头磨损,抓不住 PE 带,打包后结滑脱;
3. 调整鸟嘴开合间隙;磨损严重直接更换鸟嘴勾爪套件。
六:电控 / 动力部分(伺服款)
1. 伺服机型:在 PLC 面板上调捆紧张力参数,逐步加大拉力,不要一次拉满,防止拉断 PE 带。
2. 电机碳刷磨损、传动离合器打滑,电机转但送带轮扭矩不足;观察打包时电机有无异响。
调试顺序总结(现场快速排查流程)
1. 吹扫清理送带轮纸屑粉末 → 测试
2. 检查送带轮滚花是否磨平,必要更换
3. 微调压带弹簧压力,从小到大逐步测试
4. 核对 PE 带子规格与品质,检查带盘刹车
5. 检查导带通道、穿带路径
6. 检查鸟嘴勾爪磨损与打结间隙
7. 伺服机型上调张力参数;排查电机离合器
预防保养(减少复发)
1. 每班下班用气枪清理机头、送带轮的 PE 粉尘、纸屑;粉尘是打滑首要诱因。
2. 定期给凸轮、轴承少量耐高温润滑脂,送带轮齿面禁止抹油(沾油直接打滑)。
3. 优先全新料 PE 结束带;再生料带子极易打滑、拉长松弛。
4. 不要超规格厚料打包,超出机器拉力上限。
常见误区
❌盲目把弹簧拧到紧:容易拉断带子、压坏送带轮
❌送带轮齿面加油润滑:油脂降低摩擦力,越调越滑
❌只调鸟嘴,忽略前端送带轮打滑问题
 申信包装设备Shenxin Packaging Equipment



 手机网站