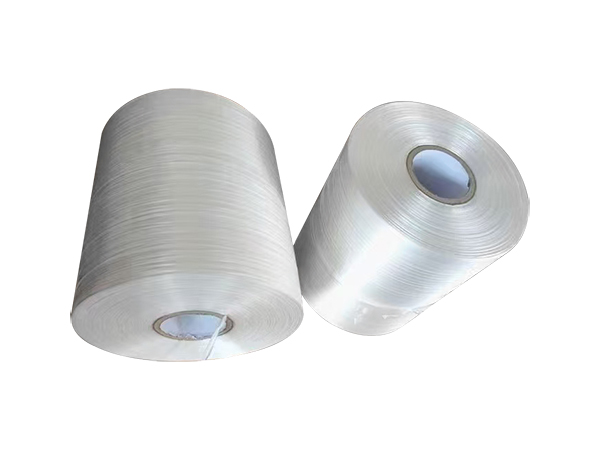
PE结束带是一种以PE(聚乙烯)为主要原料制成的带状捆扎工具,也叫线束、自动捆扎带,主要用于纸箱、纸板等物品的自动或手动捆扎包装。以下是正确安装和使用PE结束带的技巧:
一、安装前检查
1. 检查带子品质
- 端面平整,无接头、无破口、折边无开裂;有接头的卷上机大概率卡鸟嘴
- 确认规格:宽度 #28/#50 和机器型号匹配;纸芯内径50mm 标准
- 存放:避免暴晒、高温,PE 高温会软化拉伸;仓库防潮,不要重压压扁带卷。
2. 检查机器
- 鸟嘴、送带轮、导向槽清理干净,清除旧带碎屑、粉尘
- 送带轮磨损严重要更换;检查切刀、弹簧是否完好
- 确认电压 220V,安全接地
二、装带步骤(标准流程)
1. 将 PE 结束带卷套在机器后卷轴上,挡板卡紧,两侧限位,防止带子左右跑偏。
重点:带子出带方向,从卷的上方引出(看机器标识箭头,不要反向出带),否则折边翻边、卡机。
2. 手动拉出带头,剪掉破损、压扁的头部,带头修剪成斜口,方便穿过导向槽。
3. 按机器走线图,依次穿过:导向轮 → 送带压轮 → 各导向片 → 鸟嘴机头。
✅ 带子折边朝上(关键!PE 结束带是折叠成型,折边方向装反极易翻边、卡鸟嘴)
4. 压下送带压轮,按住手动送带按键,让带子自动送到机头鸟嘴位置,直到带头伸出到位。
5. 手动空试捆扎 2~5 次,观察送带是否顺畅,有无翻边、跑偏、卡滞。
⚠️常见错误:折边朝下、带子扭转、带卷限位没固定,是常见卡机原因。
三、使用参数调节
1. 送带长度:根据捆包大小设定。过长→带子浪费,还容易打结卡机;过短→无法完成绕圈打结。
2. 捆扎张力(拉力)
PE 是柔性材料,张力不要调太大!
- 张力过大:直接拉断带子;
- 张力过小:打包后松散,运输松包。
操作:调到刚好贴紧纸箱 / 纸板,轻微压紧即可。
3. 送带轮压力
压力太小:打滑送不上带;压力太大:压扁 PE 带,折边变形,容易断带。以送带不打滑为准。
4. 机器速度
新机 / 全新料可以高速;再生料、偏薄带子适当降速,减少断带。
四、捆包操作规范
1. 待捆物料摆放居中,放平稳,不要倾斜;物料突出尖角,容易割破 PE 带。
2. 单次捆包:不要超厚,超过机器zui大捆包厚度会卡鸟嘴。
3. 连续生产,定时清理机头碎屑(PE 磨损粉末积在鸟嘴内部,会影响打结)。
4. 环境要求:
- 车间高温(>40℃):PE 易蠕变,捆包会慢慢变松,需要适当加大张力或者更换打包方案;
- 低温环境:带子变脆,降低张力,防止冷拉断裂。
五、停机与换卷
1. 一卷用完前,不要等完全空卷;剩余少量带子时停机,换新卷。
2. 新旧带子禁止接头对接上机!接头硬度不一样,进鸟嘴 100% 卡机。
3. 长时间停机:松开送带压轮,避免长期压紧压扁带子。
4. 机器断电,清理机头粉尘。
六、故障快速判断(使用中)
- 送带打滑:送带轮脏污 / 压轮压力不足
- 卡鸟嘴、打结失败:折边装反、带子翻边、有接头、张力过大
- 频繁断带:张力过大、带材劣质、物料尖角割带、低温带子变脆
- 打包后松包:张力太小;或者环境高温,PE 蠕变拉长
七、安全注意事项
1. 运行中手不要靠近鸟嘴、切刀位置,防止夹伤、割伤。
2. 清理机器必须断电操作。
3. 机器防护罩不要拆除。
❌安装使用常见误区
1. 折边随便放,不看方向:折边朝下上机,连续卡机,甚至打坏鸟嘴。
2. 张力调得越大捆得越牢:PE 有弹性,张力过大直接拉断;高温环境再大张力后期也会松。
3. 新旧带子粘接继续用:接头必卡机。
4. 带子随便堆放在阳光直射区域:快速老化变脆,一拉就断。
5. 厚硬尖角产品直接捆:锋利棱角直接割破 PE 结束带。
 申信包装设备Shenxin Packaging Equipment



 手机网站